-
گرد
-
ورق
-
لوله
-
تسمه
-
شش پر
تسمه SPK
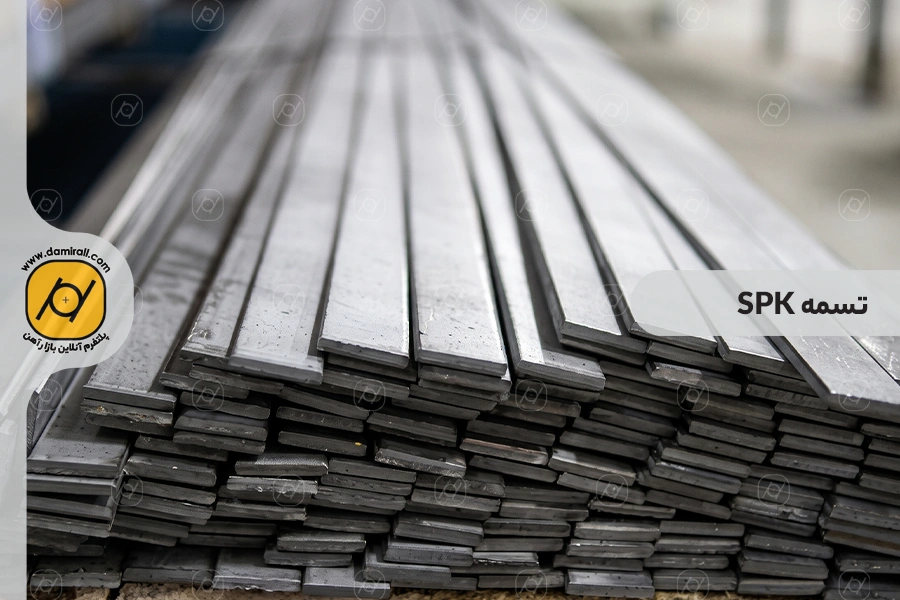
تسمه SPK مقطعی فولادی با سطح مقطع مستطیلی است که از فولاد ابزار سردکار پر کربن و پر کروم ساخته می شود و در بازار ایران بیشتر با شماره استاندارد 1.2080 (گرید X210Cr12) شناخته می شود.
خریداران صنعتی از این مقطع برای ساخت تیغه های برش، سنبه و ماتریس های پانچ، قالب های کشش سرد و قطعاتی استفاده می کنند که در معرض سایش مکانیکی شدید قرار دارند. در این بخش از پلتفرم دمیرآل، مشخصات، فرمول محاسبه وزن، الزامات عملیات حرارتی و معیارهای انتخاب سایز مناسب برای خرید این فولاد را بررسی می کنیم.
مشخصات تسمه spk
تسمه SPK از فولاد ابزار سردکار پرکربن و پرکروم با شماره مواد 1.2080 و نام گرید X210Cr12 مطابق استاندارد DIN EN ISO 4957 ساخته می شود که به دلیل سختی پذیری بالا و مقاومت عالی در برابر سایش شناخته می شود. این فولاد حدود ۲ درصد کربن و ۱۲ درصد کروم دارد که باعث تشکیل کاربیدهای سخت در ساختار آن می شوند. وجود این کاربیدها، مقاومت تسمه را در برابر سایش و فرسودگی ناشی از تماس و اصطکاک افزایش می دهد.
تسمه SPK معمولاً در حالت آنیل شده با سختی حداکثر ۲۴۸ برینل عرضه می شود تا انجام عملیات فرزکاری، سوراخ کاری و براده برداری پیش از سخت کاری نهایی امکان پذیر باشد. البته به دلیل وجود کاربیدهای سخت کروم، ماشین کاری این فولاد نسبت به فولادهای کم آلیاژ دشوارتر است و به سرعت برش پایین تر، تجهیزات مناسب و خنک کاری مداوم نیاز دارد.
آنالیز شیمیایی
ترکیب شیمیایی زیر مربوط به گرید استاندارد DIN 1.2080 (X210Cr12) بر اساس مراجع متالورژیکی فولادهای ابزار سردکار است. نسبت بالای کربن و کروم در این آنالیز، عامل اصلی تشکیل کاربیدهای نوع M7C3 و سختی پذیری عمیق مقطع در حین کوئنچ است؛ درحالی که محدود نگه داشتن فسفر و گوگرد از تردی بیشتر مرز دانه ها جلوگیری می کند.
| عنصر شیمیایی | مقدار (% وزنی) | نقش متالورژیکی و اثر در عملکرد قطعه |
| کربن | 1.90 تا 2.20 | تأمین سختی بالا پس از کوئنچ و تشکیل فازهای کاربیدی مقاوم به سایش |
| کروم | 11.00 تا 13.00 | ایجاد سختی پذیری عمیق (نفوذ سختی به مغز تسمه) و تشکیل کاربیدهای سخت کروم |
| سیلیسیم | 0.10 تا 0.60 | اکسیژن زدایی در ذوب و کمک به پایداری زمینه فلزی |
| منگنز | 0.20 تا 0.60 | بهبود سختی پذیری و کنترل اثرات منفی گوگرد |
| فسفر | حداکثر 0.030 | عنصر ناخالصی؛ کنترل در مقادیر پایین برای جلوگیری از تردی سرد |
| گوگرد | حداکثر 0.030 | عنصر ناخالصی؛ کاهش آن مانع از افت چقرمگی عرضی تسمه می شود |
خواص مکانیکی
خواص مکانیکی تسمه فولادی SPK مستقیماً به وضعیت عملیات حرارتی آن بستگی دارد. این مقطع فولادی معمولاً در وضعیت آنیل شده عرضه می شود تا قابلیت براده برداری داشته باشد؛ اما خواص موردنیاز برای کاربرد نهایی را پس از اجرای صحیح چرخه کوئنچ و تمپر به دست می آورد. شاخص های مکانیکی و فیزیکی معتبر برای گرید 1.2080 عبارت اند از:
- سختی در حالت تحویل (آنیل نرم): حداکثر ۲۴۸ برینل (HB)؛ این نرمی نسبی باعث می شود برش با اره نواری، فرزکاری و سوراخ کاری قطعه پیش از ارسال به کوره به راحتی انجام شود.
- سختی پس از کوئنچ در روغن (قبل از تمپر): حدود ۶۳ تا ۶۵ راکول سی (HRC)؛ در این حالت فولاد بیشترین سختی را دارد اما به دلیل تنش های داخلی شدید، بسیار ترد و مستعد ترک خوردگی است و نباید بدون تمپر استفاده شود.
- سختی کاری پس از تمپر (برگشت): بازه ۵۸ تا ۶۲ راکول سی (HRC) بسته به دمای تمپر؛ برای تیغه ها و قالب هایی که به حداکثر مقاومت سایشی نیاز دارند، سختی ۶۰ تا ۶۲ راکول سی و برای قطعاتی که باید تنش های ضربه ای ملایم را تحمل کنند، سختی ۵۷ تا ۵۹ راکول سی هدف گذاری می شود.
- استحکام کششی در حالت آنیل شده: حدود ۷۵۰ تا ۸۵۰ مگاپاسکال (MPa)؛ این مقدار نشان دهنده بیشترین تنش مهندسی تحمل شده در آزمون کشش پیش از افت بار است و به تنهایی شاخص قابلیت ماشین کاری فولاد محسوب نمی شود.
- مدول الاستیسیته (مدول یانگ): حدود ۲۱۰ گیگاپاسکال (GPa) در دمای ۲۰ درجه سانتی گراد؛ نشان دهنده صلبیت و مقاومت مقطع در برابر خیز الاستیک زیر بار پرس است.
- چقرمگی و مقاومت به ضربه: پایین تا متوسط؛ به دلیل وجود شبکه کاربیدهای درشت لدبوریتی، این فولاد در برابر بارهای ضربه ای شدید یا شوک های مکانیکی ناگهانی حساس است و نباید در قالب های فورج گرم یا چکش های ضربه ای به کار رود.
سخت کاری
تسمه فولادی 1.2080 یک فولاد سخت کاری پذیر حجمی است؛ یعنی برخلاف فولادهای سمانته که تنها پوسته آن ها سخت می شود، در ضخامت های رایج، سختی تقریباً یکنواختی در سراسر قطعه ایجاد می شود. بااین حال، هندسه تخت تسمه (نسبت بالای عرض و طول به ضخامت) و هدایت حرارتی پایین تر فولادهای پرکروم، ریسک تاب برداشتگی و ترک حرارتی را افزایش می دهد. مراحل و ملاحظات فنی عملیات حرارتی این تسمه شامل موارد زیر است:
- تنش زدایی پیش از سخت کاری: اگر روی تسمه فرزکاری سنگین انجام شده است، گرم کردن قطعه تا دمای ۶۰۰ الی ۶۵۰ درجه سانتی گراد (نگهداری به مدت ۱ تا ۲ ساعت) و سرد کردن آرام در کوره، تنش های پسماند ماشین کاری را آزاد می کند و تاب برداشتگی در مرحله کوئنچ را به حداقل می رساند.
- پیش گرم مرحله ای: قرار دادن مستقیم تسمه سرد در کوره داغ باعث شوک حرارتی در گوشه های تیز مقطع چهارگوش می شود. قطعه باید در دو مرحله (ابتدا در حدود ۴۰۰ درجه سانتی گراد و سپس در بازه ۶۵۰ تا ۷۵۰ درجه سانتی گراد) پیش گرم شود تا دمای سطح و مرکز یکنواخت گردد.
- آستنیته کردن: رساندن دما به بازه ۹۴۰ تا ۹۸۰ درجه سانتی گراد (معمولاً ۹۵۰ تا ۹۷۰ درجه سانتی گراد بر اساس ضخامت قطعه) و نگهداری به مدت ۱۵ تا ۳۰ دقیقه پس از هم دما شدن مغز فولاد. افزایش بیش ازحد دما در این مرحله باعث درشت شدن دانه ها، افزایش آستنیت باقیمانده و تردی شدید قطعه می شود.
- محیط سرد کردن: محیط استاندارد برای سخت کاری تسمه 1.2080، روغن مخصوص کوئنچ (ترجیحاً روغن گرم شده در دمای ۶۰ تا ۸۰ درجه سانتی گراد) یا حمام نمک (مارتمپرینگ در دمای ۲۰۰ تا ۲۵۰ درجه سانتی گراد) است. برای تسمه های با ضخامت کم، سرد کردن در هوای فشرده یا گاز نیتروژن در کوره تحت خلأ نیز کاربرد دارد. استفاده از آب به عنوان محیط کوئنچ به دلیل ایجاد ترک حتمی مجاز نیست.
- تمپر یا برگشت (Tempering): بلافاصله پس از آنکه دمای قطعه کوئنچ شده به حدود ۵۰ تا ۷۰ درجه سانتی گراد رسید (قبل از سرد شدن کامل تا دمای اتاق)، عملیات تمپر باید آغاز شود. قطعه در دمای ۱۸۰ تا ۳۰۰ درجه سانتی گراد (بسته به سختی هدف در نمودار تمپر) قرار می گیرد و به ازای هر ۲۰ میلی متر ضخامت، حداقل ۱ ساعت (و درمجموع حداقل ۲ ساعت) در کوره می ماند و سپس در هوای آرام خنک می شود.
- کنترل تاب برداشتگی در مقاطع تخت: برای کاهش پیچش یا کمانش تسمه، قطعه باید به صورت عمودی آویزان شود یا روی فیکسچرهای مسطح در کوره خلأ قرار گیرد و به شکل متقارن وارد محیط کوئنچ شود.
جدول وزن تسمه spk
محاسبه دقیق وزن تسمه پیش از ثبت سفارش، مبنای برآورد بودجه خرید و هزینه حمل ونقل است. وزن هر شاخه یا قواره برش خورده، به ابعاد هندسی (ضخامت، عرض و طول) و چگالی آلیاژ بستگی دارد. از آنجا که مقطع تسمه یک چهارگوش توپر است، فرمول استاندارد محاسبه وزن آن به صورت زیر نوشته می شود:
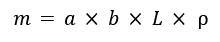
- m: وزن برحسب کیلوگرم (kg)
- a: عرض تسمه برحسب متر (m)
- b: ضخامت تسمه برحسب متر (m)
- L: طول تسمه برحسب متر (m)
- ρ (رو): چگالی فولاد که در محاسبات بازار ایران معادل ۷۸۵۰ کیلوگرم بر مترمکعب در نظر گرفته می شود.
در جدول زیر، وزن تئوری هر متر از چند سایز نمونه تسمه SPK محاسبه شده است:
| ضخامت × عرض (mm) | ابعاد به متر (b×a) | وزن (kg) |
| 10 × 50 | 0.0100.050 | 3.93 |
| 15 × 80 | 0.0150.080 | 9.42 |
| 20 × 100 | 0.0200.100 | 15.70 |
| 25 × 120 | 0.0250.120 | 23.55 |
| 30 × 150 | 0.0300.150 | 35.33 |
| 40 × 200 | 0.0400.200 | 62.80 |
| 50 × 250 | 0.0500.250 | 98.13 |
جوشکاری تسمه spk
به دلیل کربن بسیار بالا (حدود ۲ درصد) و کروم ۱۲ درصد، فولاد 1.2080 معادل کربنی بسیار بالایی دارد و جوش پذیری آن به شدت محدود است. در طراحی مهندسی، این فولاد به هیچ عنوان برای ساخت سازه های جوشی یا اتصالات باربر در نظر گرفته نمی شود؛ زیرا ناحیه متأثر از حرارت (HAZ) در حین سرد شدن سریعاً به مارتنزیت ترد تبدیل می شود و ترک های سرد و گرم برمی دارد.
جوشکاری روی این مقطع صرفاً در شرایط اضطراری برای تعمیر قالب های آسیب دیده، بازسازی لبه های پریده تیغه یا اصلاح خطای ماشین کاری و با رعایت الزامات سخت گیرانه زیر قابل انجام است:
- آماده سازی و ترک یابی اولیه: پیش از شروع جوشکاری تعمیری، ناحیه آسیب دیده باید به طور کامل سنگ زنی شود تا هرگونه ترک مویی یا لایه خسته فلزی از بین برود؛ جوشکاری روی ترک باز، باعث گسترش آن به عمق تسمه می شود.
- پیش گرم اجباری قطعه: چه قطعه در حالت آنیل باشد و چه در حالت سخت شده، پیش گرم یکنواخت در دمای حدود ۳۰۰ تا ۴۰۰ درجه سانتی گراد پیش از ایجاد قوس الکتریکی الزامی است.
- کنترل دمای بین پاسی: در طول فرآیند جوشکاری، دمای قطعه نباید به زیر دمای پیش گرم برسد و از حدود ۴۵۰ درجه سانتی گراد نیز بالاتر برود.
- انتخاب فیلر و الکترود تخصصی: برای لایه های میانی (بافرینگ) جهت جذب تنش، از الکترودها یا فیلرهای زنگ نزن آستنیتی پرآلیاژ (مانند خانواده E307 یا E312) و برای پاس های نهایی سطح کار که به سختی و مقاومت سایشی هم سطح فلز پایه نیاز دارند، از سیم جوش های TIG یا الکترودهای مخصوص سخت پوشی فولاد ابزار سردکار (با سختی حدود ۵۸ تا ۶۲ راکول سی) استفاده می شود.
- عملیات حرارتی پس از جوش (PWHT): پس از اتمام جوشکاری، قطعه نباید در هوای آزاد رها شود؛ بلکه باید در پتوهای سرامیکی، پودر ورمیکولیت/آهک یا کوره با نرخ بسیار آهسته (حداکثر ۲۰ درجه سانتی گراد در ساعت) خنک شود و بلافاصله تحت عملیات تنش زدایی یا تمپر مجدد قرار گیرد.
- لزوم تبعیت از دستورالعمل WPS/PQR: پارامترهای دقیق آمپراژ، نوع گاز محافظ، دمای تمپر قطعه اصلی و ترتیب پاس ها باید بر اساس ضخامت تسمه، وضعیت عملیات حرارتی قبلی قطعه و دستورالعمل جوشکاری تأییدشده پروژه تعیین شود.
انواع تسمه spk
در بازار فولادهای آلیاژی ایران، این محصول بر اساس روش تولید مقطع دسته بندی می شود. شناخت این دسته بندی به خریدار کمک می کند گزینه ای متناسب با بودجه و دقت ابعادی پروژه خود انتخاب کند:
- تسمه فابریک نورد گرم: این نوع مستقیماً در خطوط نورد کارخانه فولادسازی در عرض و ضخامت های استاندارد تولید می شود.
- تسمه برشی: در سایزهایی که تسمه فابریک آن ها در بازار موجود نیست یا خریدار به عرض و طول غیراستاندارد نیاز دارد، تسمه از طریق برش بلوک یا ورق های ضخیم SPK با اره نواری صنعتی تأمین می شود.
- تسمه ماشین کاری شده: در برخی موارد، مقاطع تخت پس از نورد در کارخانه، پوسته تراشی یا فرزکاری سطحی می شوند تا لایه اکسیدی و کربن زدایی شده حذف شود و قطعه آماده خط کشی و ساخت قالب دقیق باشد.
استانداردهای تسمه spk
استانداردهای بین المللی در حوزه فولادهای ابزار، چارچوب دقیقی را برای حدود مجاز عناصر شیمیایی، حداکثر سختی در حالت تحویل (آنیل)، واکنش به عملیات حرارتی و تلرانس های ابعادی مقاطع تخت تعیین می کنند. در جدول زیر، جایگاه این آلیاژ در سیستم های استانداردسازی معتبر جهانی و نکات تطبیق آن ها آورده شده است:
| استاندارد / مرجع | کد گرید / نام گذاری | دامنه تعریف در استاندارد | نکته فنی در تطبیق و معادل یابی |
| DIN 17350 / EN ISO 4957 | 1.2080 (X210Cr12) | تعیین ترکیب شیمیایی، سختی حالت آنیل و شرایط تحویل فولادهای ابزار سردکار | مبنای اصلی نام گذاری فنی در بازار ایران |
| AISI / ASTM A681 | D3 | استاندارد آمریکایی فولادهای ابزار سردکار پرکربن و پرکروم (گروه D) | نزدیک ترین هم خانواده به 1.2080 |
| JIS G4404 | SKD1 | استاندارد صنعتی ژاپن برای فولادهای ابزار آلیاژی | معادل کاربردی در نقشه های صنعتی آسیای شرقی و قالب های وارداتی از ژاپن و کره. |
| استاندارد تجاری کارخانه ای | Bohler K100 / SPK | کد تجاری شرکت بهلر اتریش برای گرید 1.2080 | ریشه نام رایج SPK در کارگاه های قالب سازی و بازار فولاد ایران. |
| DIN EN 10058:2019-02 | تلرانس ابعادی تسمه | تعیین رواداری های مجاز عرض، ضخامت و صافی سطح تسمه های فولادی نورد گرم | معیار بررسی اختلاف وزن تئوری با وزن باسکول و میزان بار لازم برای پوسته تراشی. |
کاربردهای تسمه spk
انتخاب تسمه فولادی 1.2080 زمانی توجیه فنی دارد که عامل اصلی استهلاک قطعه، سایش شدید مکانیکی و اصطکاک لغزشی در دمای محیط باشد و قطعه تحت بارهای ضربه ای سنگین یا شوک حرارتی قرار نگیرد. کاربردهای تخصصی این مقطع در صنایع مختلف عبارت اند از:
- تیغه های برش سرد ورق و گیوتین های صنعتی: به دلیل حفظ تیزی لبه برش در اثر وجود کاربیدهای کروم، برای برش ورق های فولادی کم ضخامت (معمولاً تا ضخامت ۴ میلی متر)، ورق های گالوانیزه و تسمه بری کاربرد گسترده دارد.
- سنبه و ماتریس های قالب های پانچ و برش: مقطع تخت تسمه باعث می شود ساخت مستقیم کفشک ها، ماتریس های چند تکه و تیغه های برش فرم با کمترین پرت متریال انجام شود.
- قالب های پرس سرامیک، کاشی، آجر و مواد نسوز: ذرات سیلیسی و معدنی موجود در خاک سرامیک و کاشی به شدت ساینده هستند؛ صفحات لاینر (آسترهای ضدسایش) که از تسمه SPK ساخته و تا بیش از ۶۰ راکول سی سخت می شوند، طول عمر قالب را در برابر این ساینده ها حفظ می کنند.
- غلتک ها و فک های نورد سرد و فرمینگ لوله و پروفیل: در بخش هایی که ورق در حین شکل دهی روی سطح ابزار سر می خورد، مقاومت این آلیاژ در برابر سایش چسبان (Galling) و خط افتادگی بالاست.
- تیغه های آسیاب پلاستیک، بازیافت، چوب و کاغذ: برای خردایش مواد پلیمری، گرانول سازی و برش کاغذ که سایش مداوم و پیوسته روی لبه تیغه وجود دارد، گزینه ای کاربردی و مقرون به صرفه است.
- ابزارهای اندازه گیری، گیج های کنترلی و ریل های راهنمای ماشین آلات: به دلیل ثبات ابعادی مناسب پس از عملیات حرارتی صحیح و مقاومت در برابر تغییر ابعاد ناشی از سایش، در ساخت فیکسچرها و سطوح راهنمای لغزشی به کار می رود.
قیمت تسمه spk
قیمت تسمه فولادی SPK در بازار ثابت نیست و بر اساس ترکیبی از پارامترهای متالورژیکی، روش تولید مقطع و متغیرهای روز بازار آهن آلات تعیین می شود. مهم ترین عوامل تعیین کننده قیمت این محصول عبارت اند از:
- ضخامت و عرض مقطع (سایز تسمه): مقاطع بسیار نازک که به پاس های نورد بیشتری نیاز دارند یا مقاطع بسیار عریض و ضخیم که از بلوک های سنگین تأمین می شوند، قیمت پایه متفاوتی به ازای هر کیلوگرم دارند.
- روش تولید: در تسمه های برشی، علاوه بر قیمت پایه ورق یا بلوک، هزینه خدمات برش اره نواری و پرت احتمالی لبه برش نیز در قیمت نهایی لحاظ می شود.
- برند و کشور سازنده: محصولات کارخانه های اروپایی (مانند اتریش یا آلمان) به دلیل فرآیندهای تصفیه ذوب دقیق تر (مانند ESR)، یکنواختی توزیع کاربیدها و تلرانس ابعادی بسته تر، با قیمت بالاتری نسبت به نمونه های وارداتی از چین یا تولیدات داخلی عرضه می شوند.
- گرید دقیق آلیاژ: قیمت پایه گرید 1.2080 با گریدهای حاوی تنگستن (1.2436) یا مولیبدن و وانادیم (1.2379) متفاوت است.
- وزن و حجم سفارش: در خریدهای تناژ بالا یا سفارش شاخه کامل، شرایط قیمت گذاری نسبت به خرید قواره های برش خورده در ابعاد کوچک تفاوت دارد.
- هزینه های جانبی برش و حمل ونقل: تعداد برش های درخواستی مشتری و فاصله محل بارگیری تا کارگاه یا کارخانه مقصد، بر مبلغ کل پیش فاکتور اثر می گذارد.
برای اطلاع از نرخ دقیق هر سایز، جدول قیمت ابتدای همین صفحه را بررسی کنید تا قیمت به روز تسمه spk را بر اساس ابعاد و مشخصات موجود ببینید.
خرید تسمه spk از دمیرآل
پلتفرم دمیرآل تأمین کننده تسمه SPK و سایر فولادهای ابزار سردکار موردنیاز واحدهای قالب سازی، ماشین سازی و خطوط تولید صنعتی است. در تأمین فولادهای ابزار، کوچک ترین مغایرت در گرید آلیاژ یا وجود عیوب داخلی می تواند پس از ساعت ها ماشین کاری و هزینه کرد در عملیات حرارتی، به ترک خوردن قالب یا افت سختی منجر شود؛ به همین دلیل، شفافیت در مشخصات فنی کالا پیش از خرید اهمیت بالایی دارد.
در دمیرآل، واحد کنترل کیفیت تمام محصولات را پیش از عرضه یا تحویل از نظر مشخصات مرتبط بررسی می کند تا از تطابق کالای دریافتی با مشخصات سفارش و اطلاعات فاکتور اطمینان بیشتری داشته باشید و ریسک ناهماهنگی میان ابعاد یا گرید درخواستی و بار ارسالی به کارگاه کاهش یابد.
برندهای موجود تسمه spk
تسمه فولادی SPK در بازار ایران با برندهای مختلف داخلی و خارجی عرضه می شود. در حال حاضر، تسمه های نیکان و مشهد از برندهای موجود در پلتفرم دمیرآل هستند. محصولات این برندها در ابعاد و ضخامت های مختلف عرضه می شوند و برای ساخت قالب های صنعتی، ابزارهای برشی و قطعات مقاوم به سایش کاربرد دارند.
برای مشاهده سایزها، بررسی قیمت و اطلاع از موجودی این تسمه های فولادی می توانید به جدول محصولات ابتدای همین صفحه مراجعه کنید.
نحوه ثبت سفارش تسمه spk
برای خرید و استعلام قیمت از سایت دمیرآل، کافی است فرم بالای صفحه را طبق مراحل زیر تکمیل کنید تا اطلاعات سفارش شما به درستی ثبت شود:
- انتخاب سایز: ابتدا گرید و ابعاد موردنظر (ضخامت و عرض تسمه) را از میان گزینه های قابل سفارش مشخص کنید.
- تعیین مقدار، طول یا تعداد درخواستی: مقدار موردنیاز را بر اساس طول برش یا تعداد شاخه در بخش مربوط وارد کنید.
- بررسی وزن و قیمت: پس از وارد کردن اطلاعات، وزن، مبلغ سفارش و لیست تامین کنندگان به شما نمایش داده می شود.
روش های پرداخت خرید تسمه spk
برای تسهیل تأمین متریال واحدهای تولیدی و کارگاه های صنعتی، تسویه حساب سفارش های ثبت شده در دمیرآل به دو روش زیر انجام می شود:
- پرداخت آنلاین از طریق درگاه بانکی: خریداران می توانند پس از تأیید مشخصات و نهایی شدن سفارش، مبلغ فاکتور را به صورت نقدی و مستقیم از طریق درگاه پرداخت اینترنتی تسویه کنند تا بارگیری و ارسال در کوتاه ترین زمان آغاز شود.
- پرداخت مدت دار با چک (ویژه مشتریان واجد شرایط خرید اعتباری): واحدهای صنعتی و مشتریانی که شرایط لازم برای خرید اعتباری را در سیستم فروش دمیرآل احراز کرده اند، می توانند مبلغ سفارش را به صورت مدت دار با چک تسویه کنند. هماهنگی درباره نحوه اعتبارسنجی در زمان صدور پیش فاکتور از طریق واحد فروش انجام می شود.
سوالات متداول
تسمه SPK در چه وضعیتی تحویل داده می شود و سختی اولیه آن چقدر است؟
این محصول در حالت آنیل شده با سختی حداکثر ۲۴۸ برینل تحویل داده می شود. در این وضعیت، خریدار می تواند پیش از ارسال قطعه به کوره عملیات حرارتی، فرآیندهای برش، فرزکاری و سوراخ کاری را بدون آسیب دیدن ابزارهای تراشکاری انجام دهد.
چقدر بار اضافه باید برای ماشین کاری تسمه SPK در نظر گرفت؟
بسته به طول و عرض قطعه و اینکه تسمه از نوع فابریک نوردی یا برشی با اره باشد، معمولاً باید ۱.۵ تا ۳ میلی متر بار اضافه در ضخامت و عرض در نظر گرفت تا لایه پوسته ای، جای اره و تاب برداشتگی جزئی ناشی از عملیات حرارتی، در مراحل فرزکاری و سنگ مغناطیس به طور کامل پاک شود.
چرا وزن نهایی در فاکتور ممکن است با وزن جدول تفاوت داشته باشد؟
ارقام درج شده در جدول وزن، بر اساس فرمول هندسی دقیق و چگالی تئوری محاسبه شده اند. در عمل، به دلیل تلرانس های مجاز ضخامت و عرض در فرآیند نورد کارخانه یا خط برش اره، وزن واقعی قطعه پس از قرارگیری روی باسکول مشخص می شود و ملاک تسویه حساب نهایی، وزن باسکول است.
چگونه می توان از تطابق مشخصات تسمه دریافتی با سفارش اطمینان حاصل کرد؟
واحد کنترل کیفیت دمیرآل تمام سفارش ها را پیش از تحویل از نظر مشخصات مرتبط بررسی می کند تا خریدار از تطابق کالای ارسالی با جزئیات ثبت شده در سفارش و اطلاعات فاکتور اطمینان بیشتری داشته باشد.
آیا امکان خرید چکی و مدت دار برای تسمه فولادی SPK در دمیرآل وجود دارد؟
بله؛ علاوه بر پرداخت آنلاین از طریق درگاه بانکی، امکان پرداخت مدت دار با چک صرفاً برای مشتریان واجد شرایط خرید اعتباری فراهم شده است.