-
گرد
-
ورق
-
لوله
-
تسمه
-
شش پر
| # | محصول | قیمت (تومان) | تاریخ |
|---|---|---|---|
| 1 | شاخه گرد فولاد فابریک قطر 25 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 2 | شاخه گرد فولاد فابریک قطر 31 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 3 | شاخه گرد فولاد فابریک قطر 42 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 4 | شاخه گرد فولاد ساده قطر 10 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 5 | شاخه گرد فولاد فابریک قطر 50 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 6 | شاخه گرد فولاد فابریک قطر 5 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 7 | شاخه گرد فولاد فابریک قطر 12 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 8 | شاخه گرد فولاد فابریک قطر 14 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 9 | شاخه گرد فولاد فابریک قطر 45 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
| 10 | شاخه گرد فولاد فابریک قطر 15 طول 3000 ( آلیاژ 1.0718 - اتومات ) ترکیه | تماس بگیرید | 1405-07-02 |
میلگرد اتومات
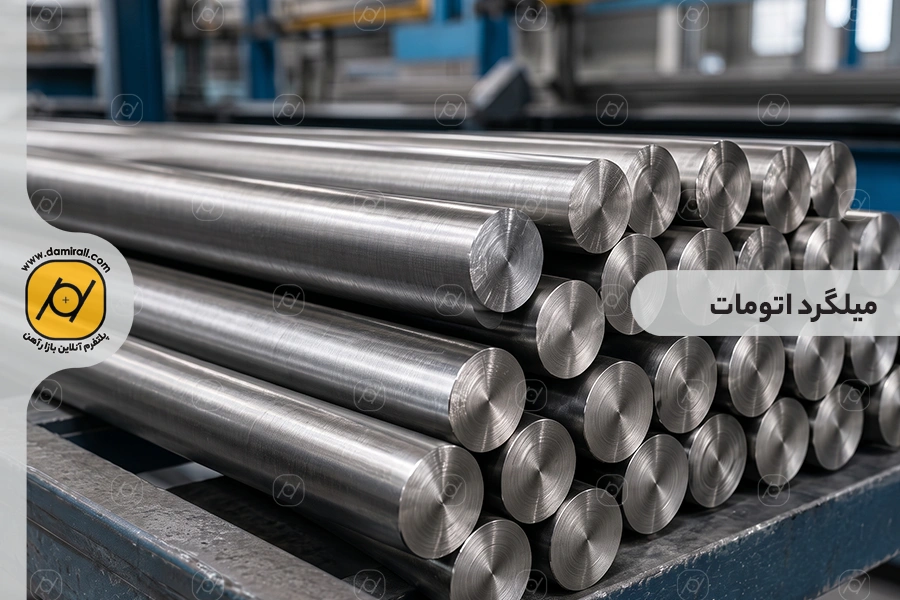
در ماشین کاری قطعات، انتخاب مقطع مناسب می تواند روی سرعت تولید، کیفیت سطح و میزان استهلاک ابزار تأثیر بگذارد. میلگرد اتومات به دلیل قابلیت براده برداری مناسب، در ساخت قطعاتی که نیاز به ماشین کاری دقیق و سریع دارند، استفاده می شود. این نوع فولاد که در استانداردهای بین المللی با نام فولاد خوش تراش (Free-Cutting Steel) شناخته می شود، به گونه ای است که هنگام تراشکاری با دستگاه های CNC، براده ها به صورت خرد و شکننده از سطح قطعه جدا می شوند. این ویژگی از پیچیده شدن براده ها به دور ابزار برشی جلوگیری می کند و با کاهش اصطکاک و تولید حرارت، عمر مفید الماسه ها و مته ها را به شکل چشمگیری افزایش می دهد. در این بخش به بررسی دقیق ویژگی های مهندسی، آنالیز شیمیایی، خواص متالورژیکی و راهنمای جامع تهیه این میلگرد فولادی خواهیم پرداخت.
مشخصات فنی میلگرد اتومات
خواص مکانیکی و قابلیت ماشین کاری هر آلیاژ، ارتباط مستقیمی با عناصر تشکیل دهنده آن و روش تولید دارد. مقاطع خوش تراش معمولاً به روش کشش سرد (Cold Drawn) تولید می شوند. این فرآیند علاوه بر ایجاد تلرانس ابعادی دقیق، که عموماً در محدوده h9 قرار دارد، باعث صیقلی شدن سطح نهایی و افزایش سختی سطحی نیز می شود. مشخصه های فنی این گروه از فولادها، آن ها را برای تولید انبوه قطعاتی که نیاز به ماشین کاری پیچیده و سریع دارند، به گزینه ای مناسب تبدیل کرده است.
آنالیز شیمیایی
یکی از عوامل مهم در قابلیت تراش پذیری این آلیاژها، وجود عناصری مانند گوگرد، فسفر و سرب در ترکیب شیمیایی آن هاست. به عنوان مثال، در گرید 1.0718، گوگرد با منگنز ترکیب شده و آخال های منگنز سولفید را تشکیل می دهد. این آخال ها در شبکه بلوری فولاد به عنوان نقاط ضعیف عمل کرده و باعث شکستن سریع براده ها حین برش می شوند. سرب نیز به عنوان یک روان کار داخلی طبیعی عمل کرده و اصطکاک میان ابزار برشی و قطعه کار را به حداقل می رساند.
| عنصر | نماد شیمیایی | درصد وزنی معمول (در گرید 1.0718) |
| کربن | C | حداکثر 0.14% |
| سیلیسیوم | Si | حداکثر 0.05% |
| منگنز | Mn | 0.90% تا 1.30% |
| فسفر | P | حداکثر 0.11% |
| گوگرد | S | 0.27% تا 0.33% |
| سرب | Pb | 0.20% تا 0.35% |
خواص مکانیکی
خواص مکانیکی مقاطع فولادی خوش تراش تا حد زیادی تحت تأثیر فرآیند کار سرد قرار دارد. این فولادها با وجود مقاومت استاتیکی قابل قبول، برای تحمل بارهای دینامیکی و ضربه های شدید انتخاب نمی شوند. مهم ترین پارامترهای مکانیکی آن ها عبارت اند از:
- مقاومت کششی: بسته به قطر اسمی مقطع، معمولاً بین ۳۸۰ تا ۵۷۰ مگاپاسکال است.
- تنش تسلیم: در محدوده ۲۴۵ تا ۴۴۰ مگاپاسکال قرار دارد.
- ازدیاد طول: معیاری برای سنجش شکل پذیری فولاد است و معمولاً بین ۷ تا ۱۱ درصد قرار می گیرد.
چگالی
چگالی یکی از پارامترهای مورد نیاز برای محاسبه وزن مقاطع فولادی و برآورد هزینه حمل ونقل آن هاست. چگالی فولادهای خوش تراش، مشابه بسیاری از فولادهای کربنی و کم آلیاژ، حدود ۷.۸۵ گرم بر سانتی متر مکعب یا ۷۸۵۰ کیلوگرم بر متر مکعب است. با استفاده از چگالی فولاد و حجم مقطع، می توان وزن آن را محاسبه کرد.
سخت کاری
فولادهای خوش تراش به دلیل کربن پایین، معمولاً قابلیت سخت کاری عمقی با روش کوئنچ و تمپر را ندارند. درصد کربن این فولادها اغلب کمتر از ۰.۱۴ درصد است و به همین دلیل، دستیابی به سختی بالا در تمام سطح مقطع با عملیات حرارتی مستقیم امکان پذیر نیست. در مواردی که افزایش مقاومت سطح در برابر سایش مورد نیاز باشد، می توان از روش های سخت کاری سطحی مانند سمانتاسیون (کربن دهی سطحی) استفاده کرد.
در گریدهای سرب دار نیز باید شرایط عملیات حرارتی با دقت کنترل شود؛ زیرا حرارت دهی در دمای بالا می تواند باعث آزاد شدن سرب و ایجاد بخارات مضر شود. بنابراین، اجرای این فرآیندها به رعایت الزامات ایمنی و تهویه مناسب نیاز دارد.
جدول وزن میلگرد اتومات
برای محاسبه وزن این میلگرد، می توان وزن هر متر را بر اساس قطر مقطع به دست آورد:
وزن هر متر (kg) = قطر² × ۰.۰۰۶۱۶۵
جدول زیر وزن تقریبی شاخه های استاندارد با طول ۳ متر را برای قطرهای پرمصرف نشان می دهد:
| قطر مقطع (mm) | وزن تقریبی یک متر (kg) | وزن شاخه ۳ متری (kg) |
| ۵ | ۰.۱۵ | ۰.۴۶ |
| ۸ | ۰.۳۹ | ۱.۱۸ |
| ۱۰ | ۰.۶۱ | ۱.۸۵ |
| ۱۲ | ۰.۸۸ | ۲.۶۶ |
| ۱۴ | ۱.۲۰ | ۳.۶۲ |
| ۱۶ | ۱.۵۷ | ۴.۷۳ |
| ۲۰ | ۲.۴۶ | ۷.۴۰ |
| ۳۰ | ۵.۵۴ | ۱۶.۶۴ |
| ۴۰ | ۹.۸۶ | ۲۹.۵۹ |
| ۵۰ | ۱۵.۴۱ | ۴۶.۲۳ |
نحوه جوشکاری
جوشکاری میلگرد خوش تراش به دلیل ترکیب شیمیایی خاص آن با محدودیت هایی همراه است. مقدار نسبتاً بالای گوگرد و فسفر که به بهبود قابلیت ماشین کاری کمک می کند، می تواند هنگام ذوب و انجماد فلز جوش مشکل ساز شود. برای مثال، تشکیل ترکیباتی مانند سولفید آهن در مرز دانه ها، احتمال ایجاد ترک گرم (Hot Cracking) را افزایش می دهد.
به همین دلیل، این مقاطع برای جوشکاری و استفاده در سازه ها یا اتصالاتی که تحت تنش کششی قرار دارند، گزینه مناسبی نیستند. اگر در یک کاربرد غیرسازه ای، جوشکاری این فولادها اجتناب ناپذیر باشد، استفاده از الکترود کم هیدروژن و کنترل دقیق پیش گرمایش می تواند احتمال ترک خوردگی را کاهش دهد؛ با این حال، همچنان باید محدودیت های جوشکاری این نوع فولاد در نظر گرفته شود.
انواع میلگرد اتومات
میلگردهای اتومات را می توان بر اساس وجود سرب در ترکیب شیمیایی به دو گروه اصلی تقسیم کرد:
- میلگرد اتومات سرب دار: مانند گرید 1.0718 (11SMnPb30) که به دلیل ترکیب شیمیایی خود، قابلیت ماشین کاری بالایی دارد.
- میلگرد اتومات بدون سرب: مانند گرید 1.0715 (11SMn30) که قابلیت ماشین کاری آن بیشتر به وجود گوگرد و فسفر در ترکیب فولاد مربوط می شود.
استانداردهای تولید گرد اتومات
استانداردهای مختلفی برای مشخص کردن ترکیب شیمیایی، خواص و الزامات تولید میلگردهای اتومات وجود دارد. در بازار اروپا، استانداردهای EN برای معرفی گریدهای این فولادها به کار می روند و در آمریکا نیز استاندارد ASTM A108 کاربرد دارد. چند گرید رایج در این استانداردها عبارت اند از:
| استاندارد | گرید | شماره فولاد |
| DIN EN 10087 | 11SMn30 | 1.0715 |
| DIN EN 10087 | 11SMnPb30 | 1.0718 |
| DIN EN 10087 | 11SMnPb37 | 1.0737 |
| ASTM A108 | 12L14 | — |
| ASTM A108 | 1215 | — |
رعایت الزامات استاندارد در تولید این فولادها به کنترل ترکیب شیمیایی، خواص مکانیکی و دقت ابعادی محصول کمک می کند و باعث می شود خواص و ابعاد آن در طول شاخه یکنواخت باقی بماند.
کاربرد های میلگرد خوش تراش
سرعت بالای ماشین کاری و دقت ابعادی مناسب، میلگرد اتومات را برای تولید سری کاری قطعات کوچک و دقیق مناسب کرده است. مهم ترین کاربردهای این نوع فولاد عبارت اند از:
- صنعت خودروسازی: تولید شفت های انتقال قدرت کوچک، پین ها و برخی قطعات سیستم ترمز
- تولید پیچ و مهره: ساخت انواع پیچ، مهره و قطعات رزوه دار
- سیستم های هیدرولیک و پنوماتیک: تولید اتصالات و قطعات مورد استفاده در این سیستم ها
- ساخت بوش و اسپیسر: تولید قطعات فاصله دهنده و بوش های مورد استفاده در مجموعه های مکانیکی
- ابزار دقیق: ساخت قطعات کوچک و دقیق مورد استفاده در تجهیزات اندازه گیری و مکانیکی
- قطعات ماشین کاری شده با CNC: تولید قطعاتی که به ماشین کاری سریع، تعداد بالا و دقت ابعادی مناسب نیاز دارند
قیمت میلگرد اتومات
تعیین قیمت میلگرد اتومات به عوامل مختلفی بستگی دارد و به همین دلیل نرخ آن ثابت نیست. مهم ترین عوامل تأثیرگذار عبارت اند از:
- سایز و ابعاد مقطع: سایزهای مختلف به دلیل تفاوت در فرآیند تولید و کشش سرد، قیمت متفاوتی دارند.
- گرید فولاد: میزان عناصری مانند سرب، منگنز و گوگرد در ترکیب فولاد می تواند روی هزینه تولید و قیمت نهایی اثر بگذارد.
- کارخانه تولیدکننده: تفاوت در کیفیت تولید، تجهیزات و استانداردهای هر کارخانه می تواند قیمت محصولات را تغییر دهد.
- استاندارد تولید: گرید و استاندارد مورد استفاده، مشخصات فنی و در نتیجه قیمت محصول را تحت تأثیر قرار می دهد.
- کیفیت سطح و دقت ابعادی: محصولاتی با سطح صاف تر و تلرانس ابعادی دقیق تر ممکن است قیمت بالاتری داشته باشند.
- نرخ ارز: تغییرات نرخ ارز روی قیمت محصولات وارداتی و هزینه تأمین مواد اولیه اثر می گذارد.
- قیمت جهانی فولاد: تغییرات قیمت فولاد در بازارهای جهانی می تواند بر روند قیمت داخلی نیز اثرگذار باشد.
- هزینه حمل ونقل: هزینه جابه جایی، به خصوص برای محصولات وارداتی، بخشی از قیمت نهایی را تشکیل می دهد.
- حجم سفارش و شرایط بازار: میزان عرضه و تقاضا و حجم خرید می تواند باعث تغییر قیمت در معاملات شود.
قیمت های به روز میلگرد اتومات را می توانید در جدول ابتدای همین صفحه مشاهده کنید.
خرید گرد اتومات از دمیرآل
ما در پلتفرم دمیرآل، تأمین پایدار، اصالت کالا و قیمت مناسب را از مهم ترین اصول تأمین محصولات فولادی می دانیم. با همکاری تأمین کنندگان معتبر، امکان تهیه مواد اولیه مورد نیاز کارخانه ها و کارگاه های ماشین کاری را فراهم کرده ایم. همچنین تلاش کرده ایم با ایجاد دسترسی مستقیم به منابع تأمین، خریداران بتوانند محصول مورد نیاز خود را با مشخصات فنی موردنظر و قیمت مناسب تهیه کنند.
برند های موجود میلگرد اتومات در دمیرآل
تنوع تأمین کنندگان میلگردهای خوش تراش در دمیرآل به ما امکان می دهد نیازهای مختلف از نظر کیفیت و قیمت را پوشش دهیم. در حال حاضر، محصولات تولیدکنندگان ترکیه در انبارهای تحت پوشش پلتفرم موجود و آماده تحویل هستند. هر برند را همراه با گواهینامه معتبر کیفیت (سرتیفیکیت) ارائه می کنیم تا مهندسان کنترل کیفیت بتوانند آنالیز شیمیایی متریال را بررسی و از مشخصات آن اطمینان حاصل کنند.
نحوه ثبت سفارش
فرآیند تأمین متریال در سیستم ما با تأکید بر سرعت و حذف پیچیدگی های غیر ضروری طراحی شده است. برای ثبت سفارش، از فرم موجود در بالای همین صفحه استفاده کنید:
- انتخاب ابعاد: قطر، طول و تعداد مورد نیاز را مشخص کنید.
- محاسبه وزن و قیمت: سیستم به صورت خودکار وزن و هزینه نهایی را بر اساس ابعاد انتخابی شما محاسبه می کند.
- انتخاب تأمین کننده: از میان برندها و تولیدکنندگان موجود، مناسب ترین گزینه را بر اساس بودجه و نیاز خود انتخاب کنید.
- تأیید نهایی: پس از صدور پیش فاکتور رسمی، محموله شما پردازش شده و معمولاً ظرف مدت ۳ روز کاری به مقصد ارسال می گردد.
روش های پرداخت در دمیرآل
مدیریت جریان نقدینگی یکی از چالش های اصلی واحدهای تولیدی است. به همین منظور، پلتفرم ما استراتژی های مالی انعطاف پذیری را طراحی کرده است. برای رفاه حال مشتریان، امکان تسویه حساب به دو شکل فراهم شده است:
- خرید اعتباری: برای مشتریانی که شرایط اعتبار سنجی را دارند، امکان پرداخت مدت دار با چک صیادی فراهم است.
- واریز نقدی و آنلاین: امکان پرداخت امن از طریق درگاه های بانکی معتبر برای تسریع در روند پردازش، ترخیص از انبار و ارسال فوری محموله فراهم می باشد.
سوالات متداول
آیا می توان مقاطع فولاد خوش تراش را جوشکاری کرد؟
جوشکاری این مقاطع توصیه نمی شود و در صورت اجتناب ناپذیر بودن، باید با تمهیدات مناسب انجام شود؛ زیرا ترکیب شیمیایی این فولادها می تواند احتمال ترک گرم را افزایش دهد.
مقاومت این نوع میلگرد در برابر زنگ زدگی و خوردگی چگونه است؟
این مقاطع در معرض رطوبت دچار اکسیداسیون و زنگ زدگی می شوند. به همین دلیل، قطعات نهایی تولیدشده باید با روش هایی مانند آبکاری گالوانیزه، زاج کاری یا رنگ آمیزی پوشش داده شوند.
تلرانس ابعادی این میلگرد های خوش تراش معمولاً چقدر است؟
این مقاطع معمولاً با تلرانس های ابعادی دقیقی مانند h9 عرضه می شوند و در بسیاری از کاربردها می توانند نیاز به پیش تراش را کاهش دهند.
آیا وجود سرب در این فولادها خطرات زیست محیطی یا بهداشتی دارد؟
بخار سرب سمی است؛ بنابراین، هنگام انجام عملیات حرارتی روی این مقاطع باید نکات ایمنی به دقت رعایت شود.
آیا می توان قطعات تراش خورده از این آلیاژ را سخت کاری سطحی کرد؟
با وجود اینکه سخت کاری عمقی به دلیل فقر کربن در گریدهای استاندارد مانند 1.0718 امکان پذیر نیست، می توان سطح قطعه را با روش سمانتاسیون (کربن دهی سطحی در کوره) سخت کرد تا مقاومت پوسته خارجی در برابر سایش افزایش یابد.
تنوع در گریدها: این فولاد در گریدهای مختلفی تولید می شود که هر کدام برای کاربرد خاصی مناسب است.
مقاومت در برابر سایش: برخی از گریدهای گرد اتومات مقاومت خوبی در برابر سایش دارند.
کاربرد در قطعات کوچک: به دلیل تراشکاری آسان، این فولاد بیشتر برای تولید قطعات کوچک و پیچیده استفاده می شود.